domov / Blog / Novice iz industrije / Industrija ekstrudiranja aluminija: proces, aplikacije in kako izbrati dobavitelja
Novice iz industrije


Pri industriji ekstrudiranja aluminija ne gre več le za potiskanje vroče kovine skozi matrico. Najbolj zanesljive dobavne verige imajo skupno eno značilnost: enega samega partnerja, ki nadzoruje oblikovanje matrice, iztiskanje, toplotno obdelavo, končno obdelavo površin in končno strojno obdelavo. Za kupca to zmanjša tolerančno zlaganje in skrajša čas kvalifikacije. Praktični zaključek je preprost: ko primerjate dobavitelje, ocenite celotno proizvodno zanko, ne le velikosti stiskalnice.
Ključni sklep: Nadaljnjim zmogljivostim dajte vsaj toliko teže kot tonaži stiskalnice. Interna izdelava matrice, peči za staranje in CNC obdelava pogosto spremenijo ekstrudirani profil v komponento, pripravljeno za proizvodnjo.
V bistvu je ekstrudiranje aluminija postopek vročega oblikovanja. Predgreto gredico potisnemo skozi matrico pod visokim pritiskom, pri čemer nastane neprekinjen profil s fiksnim prečnim prerezom. Industrijska konkurenčnost pa je odvisna od tega, kaj se zgodi okoli tega koraka. Dobavitelj, ki ne more nadzorovati celotnega termičnega cikla, bo imel težave pri zagotavljanju dosledne dimenzijske natančnosti in mehanskih lastnosti.
Vsaka stopnja je potencialni vir variacij. Na primer, temperatura matrice spremeni kakovost površine, hitrost gašenja vpliva na trdoto, čas staranja pa določa razliko med mehkim profilom T5 in tršim profilom T6. Številni inženirji izberejo zlitino na papirju, vendar kasneje odkrijejo, da ima dobaviteljev nadzor procesa večji vpliv na dejansko obnašanje komponent.
Za okvirje, ki se uporabljajo v montažnih linijah in sistemih za ravnanje z materialom, inženirji redko potrebujejo eksotične zlitine. Potrebujejo ravne, dimenzijsko skladne dele. Zato mnogi specifikatorji standardizirajo industrijski ekstrudirani aluminijasti profili izdelani z ozkimi tolerancami in na voljo v različnih standardnih velikostih.
 Dobavitelji industrijskih profilov za iztiskanje aluminija, tovarna po meri Jianbang kot dobavitelji industrijskih profilov za ekstrudiranje aluminija in tovarna industrijskih profilov za ekstrudiranje aluminija na Kitajskem ponuja... Oglejte si izdelek →
Podatkovni listi navajajo trdnost in raztezek, vendar ne prikazujejo, kako se zlitina obnaša med varjenjem, eloksiranjem ali upogibanjem. Spodnja tabela primerja običajne zlitine za iztiskanje, ki se uporabljajo v industriji za iztiskanje aluminija, s tipičnimi razponi meje tečenja.
V praksi zlitina višje trdnosti ni vedno najboljša izbira. Če mora biti profil ukrivljen ali anodiziran, lahko zmerna zlitina, kot je 6063, ustvari boljšo površino in nižje skupne stroške.
V industriji ekstrudiranja aluminija je povpraševanje koncentrirano v gradbeništvu, avtomobilski industriji in novi energiji. Gradbeništvo ostaja največji segment, saj so zavese, okenski okvirji in strukturni deli odvisni od ekstrudiranega aluminija. Avtomobilizem in nova energija sta postali najhitreje rastoči področji, saj proizvajalci prehajajo na lahke konstrukcije.
Shranjevanje energije je še posebej zanimiva aplikacija, saj okvirji baterijskih paketov združujejo tanke stene, visoko togost in ozke tolerance pri sestavljanju. Mnogi proizvajalci se zdaj zanašajo na aluminijasti profili za baterije za shranjevanje energije za doseganje strukturnih in toplotnih ciljev.
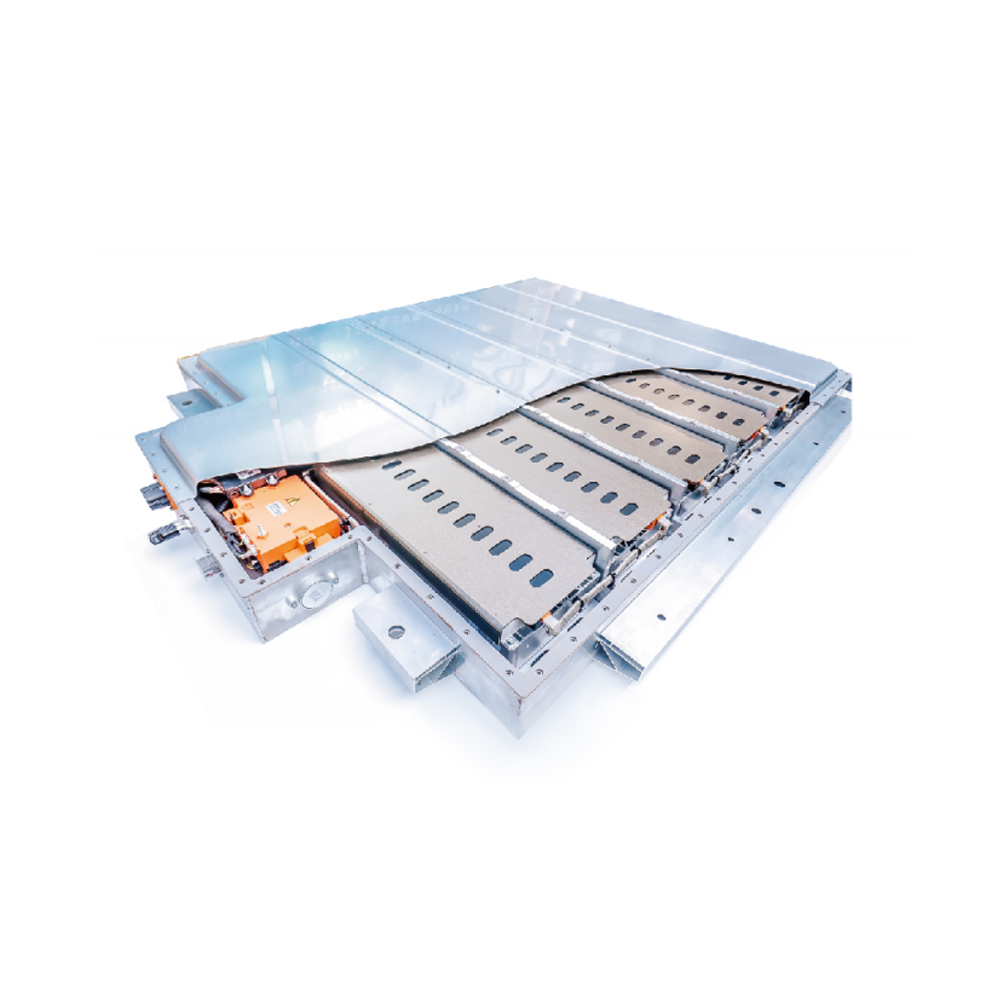 Iztiskanje aluminija za proizvajalce akumulatorskih paketov za shranjevanje energije, tovarna - Jia Jianbang je iztiskanje aluminija za proizvajalce baterijskih vložkov za shranjevanje energije in tovarna na Kitajskem, iztiskanje aluminija po meri za energijo... Oglejte si izdelek →
Za širši pogled na avtomobilski premik glejte kako se ekstrudiranje aluminija uporablja v avtomobilih in vozilih z novo energijo .
Strukturiran postopek pridobivanja virov preprečuje draga presenečenja. Naslednji potek dela deluje za večino programov ekstrudiranja aluminija, od preprostih arhitekturnih delov do kompleksnih avtomobilskih komponent.
Odločite se, ali bo profil prenašal strukturne obremenitve, bo izpostavljen zunanjim vplivom ali bo zahteval pogosto čiščenje. To zoži zlitino in temper.
Uporabite zgornjo podatkovno tabelo. Ne določajte zlitine z večjo trdnostjo, kot je potrebna, če je glavna zahteva kakovost površine ali varivost.
Zgodaj vključite izdelovalca matrice. Enakomernost debeline stene in položaj linij matrice spremenita dosegljive tolerance in končne stroške.
Pred odobritvijo preverite ravnost, zvitost, površinsko obdelavo in trdoto. A vertikalno integrirani dobavitelj ekstruzije aluminija lahko hitro ponovi, ker so načrtovanje, matrica, ekstrudiranje in testiranje pod eno streho.
Uskladite eloksiranje, prašno lakiranje, rezanje in CNC z urnikom iztiskanja. Za izvrtane, rezkane ali navojne dele vprašajte, ali isti sistem lahko deluje CNC obdelava avtomobilskih delov .
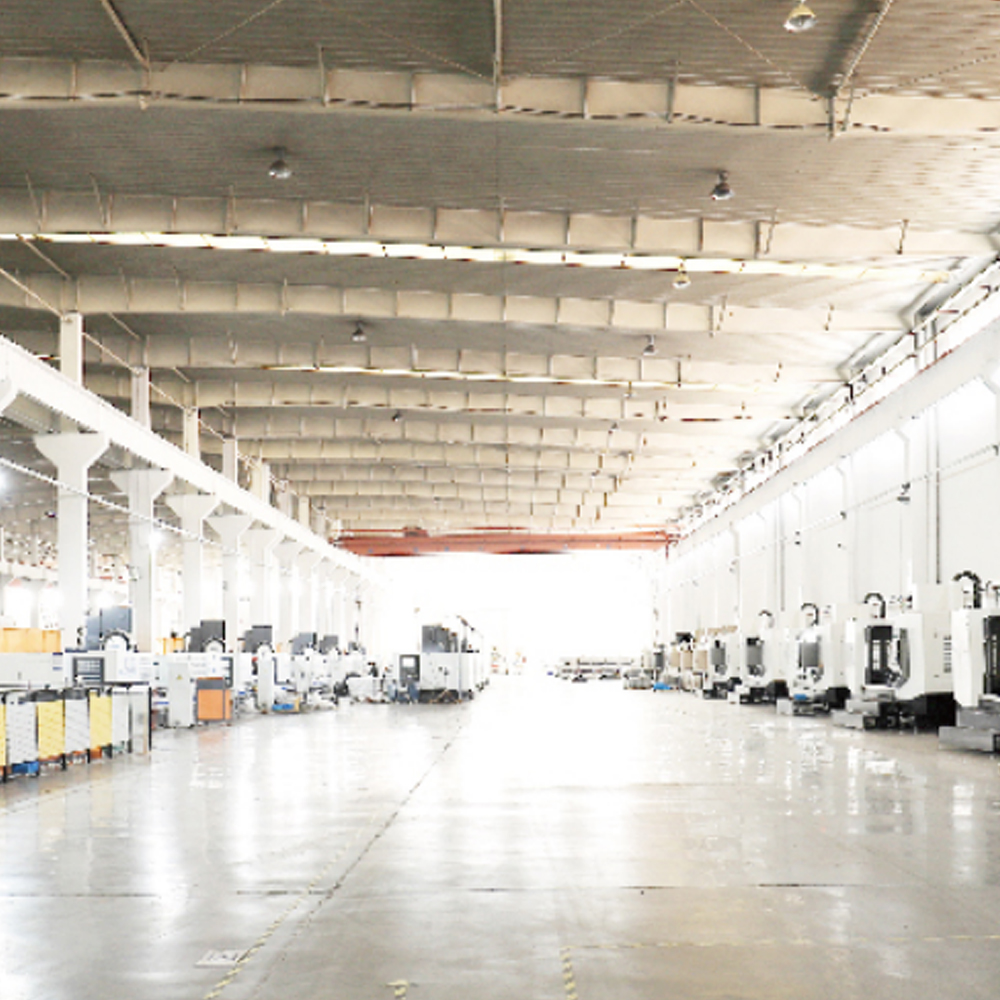 Proizvajalci CNC strojne obdelave avtomobilskih delov, tovarna - Jiangyin Jianbang Alumin Jianbang je proizvajalec in tovarna CNC obdelave avtomobilskih delov na Kitajskem, CNC obdelava avtomobilskih delov po meri na spletu, avtomobilski stroji... Oglejte si izdelek →
Uskladite embalažo, programe zalog in sledljivost materiala, preden se proizvodnja dvigne.
Aluminijasti profili se pogosto vzdržujejo šele takrat, ko začne premaz bledeti ali okenski okvir začne puščati. Pri uporabi na prostem lahko vsakodnevno onesnaženje in usedline soli skrajšajo življenjsko dobo anodiziranih ali prašno lakiranih površin. Najučinkovitejši program vzdrževanja je preprost: redno čistite z blagim detergentom in vodo, izogibajte se abrazivnim blazinicam ter preglejte tesnila in drenažne luknje v delih zavese.
Za industrijske in strukturne projekte je skladnost pomembna prav tako kot vzdrževanje. Referenčni standardi, kot sta EN 755 ali ASTM B221, opredeljujejo tolerance dimenzij in mehanske lastnosti ekstrudiranega aluminija. Avtomobilske stranke lahko zahtevajo dokumentacijo IATF 16949 in PPAP. Novi energetski projekti in projekti e-mobilnosti pogosto potrebujejo popolno sledljivost od serije ulitih gredic do serije ekstrudiranja. Sposoben partner za iztiskanje bi moral biti sposoben zagotoviti materialne certifikate, zapise o končni obdelavi površin in poročila o inšpekcijskih pregledih, ne da bi jih posebej zahteval.

Avtorske pravice © 2025 Jiangyin Jianbang Aluminium Co., Ltd.
Vse pravice pridržane.
 Proizvajalci aluminijastih ekstruzij
Dobavitelji aluminijastih profilov


